
 English
 简体中文
Что означает «качество» для накладок тормозных колодок
Качество изготовления накладок тормозных колодок – это не результат одного теста. Это постоянство характеристик трения, термическая стабильность, точность размеров и механическая целостность каждой партии, которую отгружает завод, и покупатель, оценивающий поставщика, должен искать доказательства всех четырех показателей.
На первом месте стоит постоянство трения. Футеровки для тяжелых грузовых автомобилей обычно разрабатываются таким образом, чтобы поддерживать коэффициент трения в пределах от 0,35 до 0,45, а приемочное окно производителя примерно на 0,05 выше или ниже целевого значения во всем диапазоне температур. Если трение выходит за пределы этого окна, водители испытывают слабое торможение или неприятную реакцию тормоза, а накладки изнашиваются неравномерно.
Термическая стабильность имеет не меньшее значение. Истирание накладок, потеря трения при высокой температуре, является основной причиной аварийного торможения тяжелых грузовиков на длинных спусках. Проверенная на качество футеровка сохраняет падение трения в пределах от 100 до 300°С в пределах заявленного окна, а не резко падает при нагреве барабана.
Контроль сырья: где решается качество
Каждый дефект качества, обнаруженный в готовой футеровке, можно связать с решением о выборе сырья, принятым неделями ранее, поэтому входной контроль материала является первой линией защиты. Рецептура тормозных накладок состоит из четырех семейств ингредиентов, и каждый из них требует определенных приемочных проверок, прежде чем поступит в производство.
- Связующие смолы, обычно фенольные: Входящие партии проверяются на время гелеобразования, вязкость и содержание свободного фенола.
- Армирующие волокна например, арамид, стекло и минеральная вата: регистрируются распределение по длине, прочность на разрыв и содержание влаги.
- модификаторы трения, включая абразивы и твердые смазочные материалы: гранулометрический состав и химическая чистота проверяются ситовым анализом.
- Наполнители и добавки для компаундирования: плотность, маслопоглощение и консистенция цвета сравниваются с утвержденной спецификацией поставщика.
Каждая поступающая партия имеет уникальный код партии, который связывает поставку сырья с номером детали готовой футеровки. Если жалоба поступает с места эксплуатации, производитель может в течение нескольких минут отследить неисправную деталь до поставщика, дату поставки и сертификат испытаний. Согласно правилам IATF 16949, эта отслеживаемость является проверяемой, а не факультативной.
Производственный процесс: контролируется на каждом этапе
Как только одобренные материалы попадают на производство, качество определяется технологической дисциплиной: документированная процедура для каждого этапа, протоколируемый параметр для каждого цикла и проверенная проверка продукции после каждой операции. Контрольные точки одни и те же, независимо от того, производит ли завод только тормозные колодки или тормозные колодки целиком.
- Взвешивание и смешивание: состав взвешивают с точностью до 0,5 процента и смешивают в синхронизированном цикле с высоким усилием сдвига. В журналах миксера фиксируются время цикла, скорость лопастей и температура смеси.
- Молдинг: предварительно сформованную смесь прессуют в неспеченную облицовку под контролируемым давлением и температурой формы. Параметры пресса записываются за цикл и просматриваются ежедневно.
- Отверждение: облицовка обжигается по поэтапному графику нагрева, который удаляет летучие вещества и сшивает матрицу смолы. Данные профиля печи архивируются для каждой партии.
- Шлифовка и отделка: поверхности шлифуются до заданного допуска по толщине, а образец из каждой партии измеряется по чертежу FMSI на предмет толщины, ширины и радиуса дуги.
- Сборка обуви на подкладке: Проверяются крутящий момент клепки, глубина зенковки и выравнивание отверстий, а также зазор между подкладкой и стенкой колодки.
- Маркировка и упаковка: Номер FMSI, код партии и дата изготовления постоянно отмечаются на каждой детали, что завершает цикл отслеживания.
То же самое относится и к металлической стороне тормозной колодки. Стальные башмаки должны сохранять прямоугольность между перемычкой и платформой и положение отверстий для заклепок в пределах допуска чертежа, и это работа для измерительных приспособлений, а не для визуального контроля. В таких частях, как 4709ES2 стальная тормозная колодка Проверка размеров осуществляется на специальном датчике в конце линии обработки.
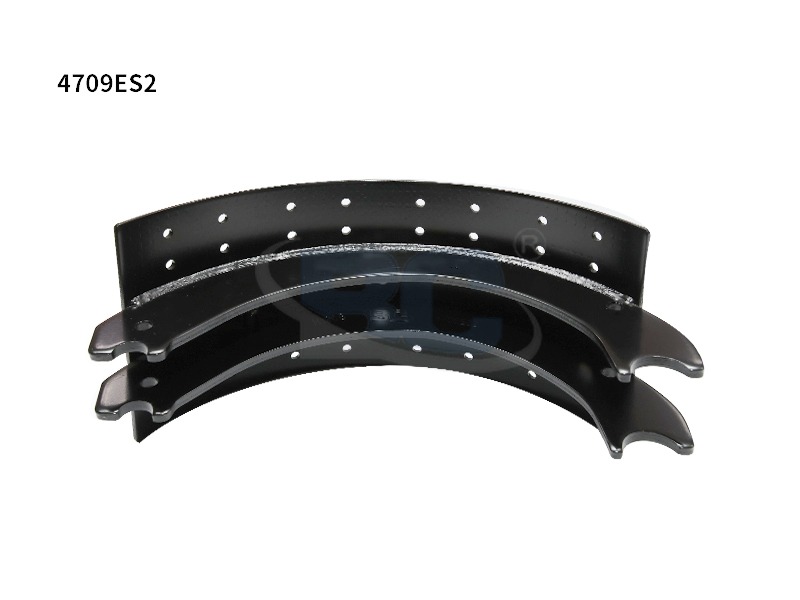 OEM-производители тормозных колодок Custom 4709ES2, экспортеры, компании Компания Zhejiang Bangchi Auto Parts Co., Ltd. - это китайские производители тормозных колодок Custom 4709ES2 OEM, экспортер, компания, номер детали: 4709ES2 Производ... Посмотреть продукт →
Тестирование: что измеряется перед отправкой
Ни одна футеровка не покидает завод с контролем качества, не пройдя определенный набор лабораторных испытаний, а пороговые значения приемки являются конкретными и измеримыми. Приведенные ниже критерии представляют собой испытания на высвобождение сердечника, используемые для замены футеровок, предназначенных для тяжелых условий эксплуатации.
| Тест | Что он проверяет | Типичная приемка |
| Прочность на сдвиг | Адгезия подкладки к полотну | Мин. 12 МПа, без расслоения |
| Трение и выцветание | Стабильность Mu от 100 C до 300 C | В пределах 0,05 от целевого значения |
| Скорость износа | Длительный срок службы | Макс. 0,2 мм на 1000 км. |
| Проверка размеров | Толщина, ширина, радиус дуги | Согласно допуску чертежа FMSI |
| Заклепка (обувь на подкладке) | Механическая ретенция | Отсутствие ослабления при номинальной нагрузке |
Лабораторные результаты подтверждаются образцом из каждой производственной партии, а не только при внедрении новой рецептуры. Отбор проб на уровне партии — это то, что превращает хорошую рецептуру материала в надежный продукт послепродажного обслуживания, поскольку он улавливает отклонения от процесса еще до того, как достигнет потребителя.
Даже простая замена детали, такой как 4515 тормозная накладка должен пройти полную последовательность сдвигов, выцветания и размеров, прежде чем он попадет на склад. Тесты не предназначены для разработки продукта; они являются обычными воротами для каждой партии.
 Custom 4515 Тормозные накладки OEM-производители, экспортеры, компании Компания Zhejiang Bangchi Auto Parts Co., Ltd. - это китайские производители тормозных накладок 4515 OEM, экспортер, компания, номер детали: 4515 тормозные накладки ... Посмотреть продукт →
Размерные допуски и соответствие FMSI
Номер FMSI — это обещание: накладка с заданным номером должна соответствовать любой другой накладке с тем же номером по форме, посадке и характеристикам трения. FMSI, Институт стандартов на фрикционные материалы, публикует справочную геометрию, которая определяет номер каждой детали, а производитель, который печатает номер FMSI на коробке, заявляет, что деталь соответствует этому ссылочному номеру.
Критическими размерами накладки для тяжелых условий эксплуатации являются толщина, ширина, радиус дуги поверхности трения, а также положение и глубина отверстий под заклепки или фасок. Толщину обычно контролируют так, чтобы она была примерно на 0,10 мм выше или ниже значения чертежа. Геометрия паза и фаски одинаково важна, поскольку она влияет на шум, удаление пыли и начальное поведение при наплавке.
Для замены приложений, таких как 4707Q тормозная колодка с футеровкой Глубина зенковки заклепки и зазор между подкладкой и полотном обуви проверяются на каждом образце, взятом из партии. Эти два измерения определяют, будет ли башмак устанавливаться в существующее барабанное оборудование без каких-либо модификаций.
 OEM-производители тормозных колодок с футеровкой 4707Q, экспортеры, компании Zhejiang Bangchi Auto Parts Co., Ltd. - это китайские производители тормозных колодок с футеровкой 4707Q OEM, экспортер, компания, номер детали: 4707Q Prod... Посмотреть продукт →
Сертификация, аудит и проверенная отслеживаемость
Заявление о качестве является настолько сильным, насколько сильна сертификация, стоящая за ним, а для тормозных компонентов такой сертификацией является IATF 16949. Завод, сертифицированный по IATF 16949: 2016, прошел документированный сторонний аудит своей системы управления качеством: проверяются планы управления, анализ режимов отказов, одобрение поставщика, записи о калибровке и файлы обучения сотрудников, а сертификат поддерживается посредством ежегодных надзорных аудитов.
Компания Zhejiang Bangchi Auto Parts Co., Ltd. завершила переход на сертификационный аудит новой версии IATF 16949:2016, в результате чего производство тормозных колодок и накладок для тяжелых условий эксплуатации подчиняется той же системе качества, которая используется во всей глобальной цепочке поставок автомобилей. Покупатель может запросить номер сертификата, орган по сертификации и дату последней проверки, и законный производитель без колебаний предоставит все три. Полная история системы качества документирована на ее страница профиля компании .
Часто задаваемые вопросы
Какой самый важный тест качества накладок тормозных колодок?
Испытание на прочность на сдвиг занимает первое место, поскольку оно подтверждает, что подкладка остается прикрепленной к полотну обуви под нагрузкой. Типичный порог приемки для сверхпрочных футеровок составляет минимум 12 МПа без расслоения, образцы отбираются из каждой партии.
Как нумерация FMSI связана с качеством?
Номер FMSI определяет форму, посадку и характеристики трения накладки. Качество подтверждается, когда изготовленная деталь соответствует допускам чертежа FMSI, обычно на 0,10 мм выше или ниже по толщине, поэтому она устанавливается и работает как эталонная деталь.
Какой сертификат должен иметь производитель тормозных колодок?
Соответствующая сертификация системы — IATF 16949:2016, подтвержденная ежегодными надзорными аудитами третьей стороны. Покупателям следует запросить сертификат, орган по сертификации и дату недавнего аудита, а не принимать устную претензию.
Как часто проверяются производственные партии?
Заводы с контролем качества проверяют образец из каждой партии на прочность на сдвиг, устойчивость к трению и точность размеров не только во время разработки рецептуры. Отбор проб на уровне партии выявляет отклонения в процессе до того, как дефектные детали попадут к заказчику.
Дополнительные ответы по выбору, обслуживанию и замене собраны на сайте страница часто задаваемых вопросов .


